عنوان دوره آموزشی: ایمنی ماشین آلات صنعت چاپ و بسته بندی
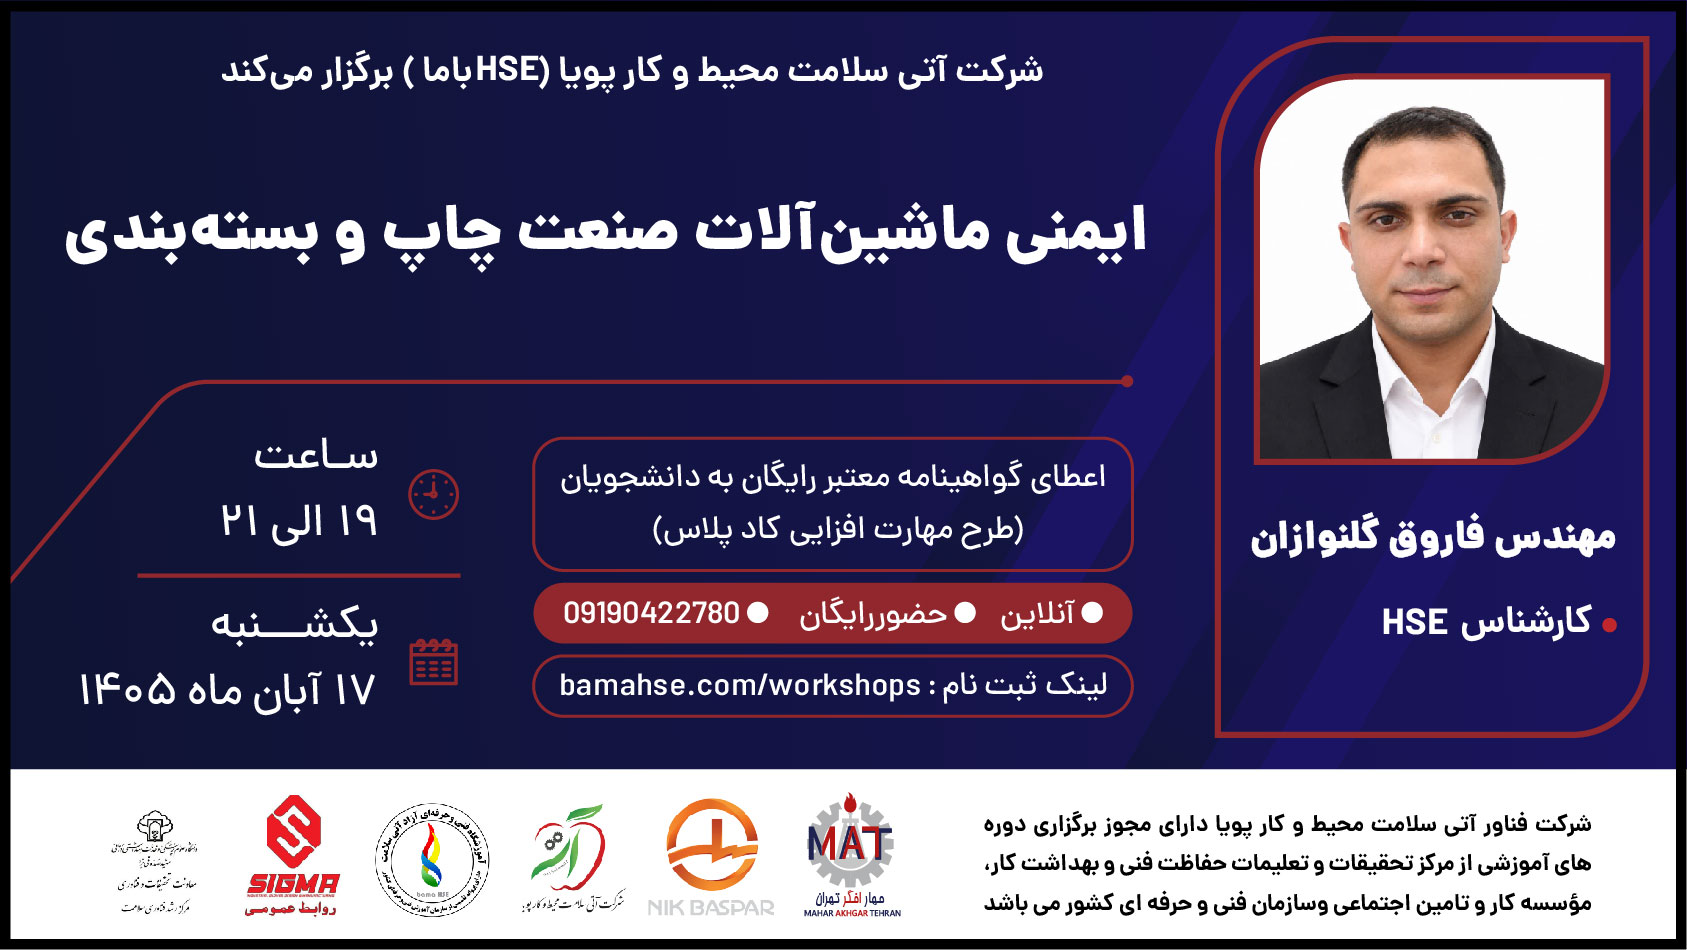
مهندس فاروق گلنوازان
کارشناس HSE
نحوه برگزاری : آنلاین
حضور در دوره آموزشی برای عموم رایگان
اعطای گواهینامه معتبر رایگان به دانشجویان طرح مهارت افزایی (طرح کاد پلاس)
هزینه دریافت گواهی نامه معتبر برای سایر شرکت کنندگان در دوره آموزشی (185 هزار تومان)، تهیه اشتراک ویژه برای دریافت گواهی با تخفیف: 6ماهه 950 هزار تومان و یکساله یک میلیون و ششصد و پنجاه هزار تومان
گواهی پایان دوره: گواهی پایان دوره توسط شرکت آتی سلامت محیط و کار پویا اعطا می گردد. این شرکت دارای مجوز آموزشی از مرکز تحقیقات وزارت کار و سازمان فنی و حرفه ای کشور می باشد.
با عنایت به وبینار فوق، مطلب زیر می تواند برای شما مفید باشد.
ایمنی ماشینآلات صنعت چاپ و بستهبندی؛ راهنمای جامع شناسایی خطرات و کنترل ریسک
صنعت چاپ و بستهبندی یکی از بخشهای مهم زنجیره تأمین محصولات غذایی، دارویی، بهداشتی، صنعتی و تجاری است. در این صنعت، ماشینآلاتی مانند دستگاههای چاپ افست، فلکسو و گراور، لمینیتور، دایکات، برش کاغذ، روکشزنی، تا و چسب، سلفونکشی و بستهبندی اتوماتیک با سرعت بالا و بهصورت پیوسته فعالیت میکنند. افزایش سرعت تولید، پیچیدگی تجهیزات و نیاز به کاهش ضایعات، اهمیت ایمنی ماشینآلات را بیش از گذشته افزایش داده است.
با وجود پیشرفت فناوری، خطرات مکانیکی همچنان از مهمترین تهدیدهای ایمنی در صنعت چاپ و بستهبندی هستند. گیرکردن انگشت یا دست میان غلتکها، برخورد با قطعات متحرک، درگیری لباس با محورهای دوار، لهشدگی در دستگاههای پرس و دایکات و بریدگی ناشی از تیغههای برش میتوانند به آسیبهای جدی و گاهی جبرانناپذیر منجر شوند.
بنابراین، ایمنی ماشینآلات صنعت چاپ و بستهبندی نباید صرفاً به نصب حفاظ یا استفاده از تجهیزات حفاظت فردی محدود شود. یک برنامه مؤثر HSE باید شناسایی خطرات، ارزیابی ریسک، طراحی حفاظتهای فنی، کنترل انرژیهای خطرناک، تدوین روشهای اجرایی ایمن، آموزش کارکنان و نظارت بر عملکرد واقعی سیستمهای حفاظتی را در بر بگیرد.
محتوای آموزشی پیشنهادی: تدوین HSE PLAN
مهمترین خطرات ماشینآلات صنعت چاپ و بستهبندی
اولین گام در مدیریت ایمنی، شناخت دقیق خطراتی است که در هر دستگاه و هر مرحله از کار وجود دارند. خطرات ماشینآلات تنها به زمان کار عادی دستگاه محدود نیستند؛ بلکه هنگام راهاندازی، توقف، تغییر محصول، نظافت و تعمیرات نیز باید ارزیابی شوند.
خطرات مکانیکی
مهمترین خطرات مکانیکی در این صنعت عبارتاند از:
- نقاط گیرانداز میان غلتکها (In-running Nip Points): محل نزدیک شدن دو غلتک یا غلتک و سطح مجاور که میتواند دست، انگشت، لباس یا ابزار را به داخل دستگاه بکشد.
- قطعات دوار: شفتها، کوپلینگها، چرخدندهها و دیگر اجزای گردان که امکان گیرکردن لباس یا مو را ایجاد میکنند.
- نقاط برش و قطع: تیغههای گیوتین، دستگاههای برش رول، دایکات و تجهیزات پانچ.
- نقاط لهشدگی و قیچیشدن: صفحات متحرک دستگاههای پرس، واحدهای تاشو، بازوهای مکانیکی و تجهیزات تغذیه خودکار.
- حرکت ناخواسته مواد: چرخش رولهای کاغذ و فیلم، کشیدهشدن وب یا شبکه پیوسته مواد و حرکت ناگهانی واحدهای جمعکننده و بازکننده رول.
خطر گیرانداز میان غلتکها از اهمیت ویژهای برخوردار است؛ زیرا تماس اولیه ممکن است بدون فرصت کافی برای واکنش اپراتور رخ دهد. در چنین شرایطی، آموزش بهتنهایی نمیتواند جایگزین حفاظت مهندسی مناسب شود.
خطرات الکتریکی، حرارتی و شیمیایی
در کنار خطرات مکانیکی، موارد زیر نیز باید در ارزیابی ریسک لحاظ شوند:
- برقگرفتگی، اتصال کوتاه و خرابی تجهیزات الکتریکی.
- سوختگی ناشی از خشککنهای حرارتی، سیستمهای پخت با اشعه فرابنفش (UV) و مواد داغ.
- استنشاق بخارات حلالها، جوهرها و مواد شستوشو.
- آتشسوزی یا انفجار ناشی از تجمع بخارات قابل اشتعال و وجود منبع جرقه.
- خطر تخلیه الکتریسیته ساکن در خطوط چاپ، لمینیت و جابهجایی فیلمهای پلیمری.
- آسیبهای ارگونومیکی ناشی از بلندکردن رولها، حمل بستههای سنگین و انجام حرکات تکراری.
راهنمای تخصصی HSE درباره صنعت چاپ نیز بر ضرورت کنترل خطرات گیرانداز، تماس با قطعات متحرک، نقص حفاظها و مداخلات ناایمن تأکید دارد.
منبع: راهنمای HSE درباره ایمنی ماشینآلات چاپ
۲. ارزیابی ریسک ماشینآلات؛ نقطه شروع برنامه ایمنی
هیچ برنامه ایمنی مؤثری بدون ارزیابی ریسک متناسب با شرایط واقعی دستگاه قابل اتکا نیست. ارزیابی باید هر ماشین را در ارتباط با نوع کار، مواد مصرفی، سرعت، شیوه بهرهبرداری، نحوه دسترسی کارکنان و وضعیت سیستمهای حفاظتی بررسی کند.
استاندارد ISO 12100:2010 چارچوبی برای شناسایی خطرات، برآورد و ارزیابی ریسک و انتخاب اقدامات کاهش ریسک در چرخه عمر ماشینآلات ارائه میکند. این استاندارد در فهرست رسمی ISO با وضعیت انتشار فعلی ثبت شده و فرایند بازنگری آن نیز در جریان است؛ بنابراین هنگام خرید، طراحی یا اصلاح تجهیزات باید آخرین وضعیت استانداردهای مربوط کنترل شود.
منبع: استاندارد ISO 12100؛ اصول عمومی ایمنی ماشینآلات و ارزیابی ریسک
مراحل اجرای ارزیابی ریسک
مرحله اول: شناسایی خطرات
تمام نقاط خطرناک دستگاه را مشخص کنید؛ از غلتکهای تغذیه تا تیغهها، انتقال نیرو، سیستم پنوماتیک، تجهیزات گرمکننده و واحدهای بازکننده و جمعکننده رول.
مرحله دوم: شناسایی فعالیتها و افراد در معرض خطر
فقط اپراتور اصلی را در نظر نگیرید. کارکنان تعمیرات، نظافت، کنترل کیفیت، کارآموزان، پیمانکاران و افرادی که برای رفع گیرکردگی یا تعویض مواد وارد محدوده دستگاه میشوند نیز باید بررسی شوند.
مرحله سوم: برآورد ریسک
شدت پیامد احتمالی، احتمال وقوع حادثه و میزان مواجهه با خطر را با استفاده از روش مصوب سازمان ارزیابی کنید. وجود یک حفاظ ظاهری بهتنهایی به معنای کنترلشدن خطر نیست؛ عملکرد واقعی آن باید بررسی شود.
مرحله چهارم: انتخاب اقدامات کنترلی
اقدامات باید تا حد امکان بر اساس سلسلهمراتب کنترل ریسک انتخاب شوند: حذف خطر، کاهش خطر از طریق طراحی ایمن، استفاده از حفاظ و تجهیزات حفاظتی، تدوین روشهای اجرایی و در نهایت استفاده از تجهیزات حفاظت فردی متناسب.
مرحله پنجم: مستندسازی و بازبینی
نتایج ارزیابی، مسئول اجرای اقدامات، مهلت اصلاح، روش راستیآزمایی و ریسک باقیمانده باید ثبت شوند. تغییر نوع ماده اولیه، سرعت دستگاه، نرمافزار کنترل، ابزار برش یا فرایند تولید نیز میتواند ضرورت ارزیابی مجدد ایجاد کند.
۳. حفاظگذاری ماشینآلات؛ اصلیترین ابزار کنترل خطرات مکانیکی
حفاظگذاری ماشینآلات به مجموعه اقداماتی گفته میشود که دسترسی افراد به نقاط خطرناک را محدود میکند یا در شرایط لازم مانع ادامه حرکت خطرناک دستگاه میشود.
مطابق الزامات عمومی ماشینگاردینگ OSHA، نقاط انجام عملیات، نقاط گیرانداز، اجزای دوار و سایر بخشهای خطرناک باید با روش حفاظتی متناسب محافظت شوند.
منبع: الزامات عمومی حفاظگذاری ماشینآلات OSHA
حفاظ ثابت
حفاظ ثابت معمولاً برای بخشهایی استفاده میشود که در زمان تولید نیازی به دسترسی مکرر به آنها وجود ندارد؛ مانند چرخدندهها، تسمهها، زنجیرها و قسمتهایی از سیستم انتقال نیرو.
حفاظ باید بهگونهای نصب شود که دسترسی به منطقه خطر بدون برداشتن آن امکانپذیر نباشد. همچنین، خود حفاظ نباید لبه تیز، نقطه گیرانداز یا خطر جدیدی برای کارکنان ایجاد کند.
حفاظ متحرک مجهز به اینترلاک
در بخشهایی که دسترسی برای تعویض قطعات، تنظیم یا نظافت ضرورت دارد، میتوان از حفاظهای متحرک مجهز به اینترلاک ایمنی استفاده کرد. این سیستم باید بهگونهای طراحی و اعتبارسنجی شود که بازشدن حفاظ، عملکرد خطرناک دستگاه را مطابق طراحی ایمنی متوقف یا از شروع آن جلوگیری کند.
در انتخاب و ارزیابی اینترلاک باید مواردی مانند خرابی احتمالی، امکان دستکاری، نوع عملکرد ماشین و نیاز به توقف ایمن بررسی شوند. صرف نصب یک کلید روی در حفاظ، تضمینکننده ایمنی نیست.
تجهیزات حفاظتی الکترونیکی
در شرایطی که طراحی دستگاه اجازه دهد، تجهیزاتی مانند پرده نوری ایمنی، اسکنر لیزری ایمنی و سامانههای حساس به حضور میتوانند مکمل حفاظگذاری باشند. انتخاب این تجهیزات باید بر اساس ارزیابی ریسک، فاصله ایمنی، زمان توقف دستگاه و الزامات فنی سیستم کنترل انجام شود.
پرده نوری معمولی یا حسگر حضور که برای کنترل فرایند ساخته شده است، لزوماً وسیله حفاظتی ایمنی محسوب نمیشود. مشخصات ایمنی، سطح عملکرد موردنیاز و اعتبارسنجی سامانه باید متناسب با ریسک ماشین تعیین شوند.
توقف اضطراری چه نقشی دارد؟
کلید توقف اضطراری ابزاری برای کاهش پیامد شرایط غیرعادی است؛ اما نباید جایگزین حفاظ فیزیکی، اینترلاک یا ایزولاسیون انرژی شود.
وجود یک کلید توقف اضطراری در کنار غلتک خطرناک، مجوز نزدیککردن دست به غلتک نیست. اپراتور ممکن است به دلیل سرعت حرکت یا درگیری عضو بدن، فرصت کافی برای فشردن کلید نداشته باشد.
۴. الزامات ایمنی در انواع ماشینآلات صنعت چاپ و بستهبندی
هر گروه از ماشینآلات، نقاط خطر ویژهای دارد. بنابراین استفاده از یک چکلیست عمومی برای همه تجهیزات کافی نیست و باید دستورالعمل اختصاصی هر دستگاه تهیه شود.
ایمنی دستگاههای چاپ افست
در دستگاههای افست، نقاط گیرانداز بین غلتکهای مرکبدهی، سیلندرها، واحدهای انتقال کاغذ و بخشهای تغذیه و تحویل از مهمترین منابع خطر هستند.
اقدامات ضروری شامل موارد زیر است:
- کنترل سلامت حفاظها و اینترلاکها قبل از شروع کار.
- جلوگیری از دسترسی به نقاط گیرانداز هنگام حرکت سیلندرها.
- استفاده از روش تأییدشده سازنده برای شستوشو و تمیزکاری.
- بررسی عملکرد تجهیزات توقف و هشدار راهاندازی.
- استفاده از کنترلهای ناحیهای مناسب در دستگاههای چنداپراتوره.
- جلوگیری از مداخله دستی هنگام حرکت خطرناک ماشین.
محتوای آموزشی پیشنهادی: مستند سازی حقوقی در ایمنی و بهداشت شغلی
ایمنی دستگاههای فلکسو و گراور
در این دستگاهها، غلتک آنیلوکس، سیلندر چاپ، غلتکهای فشار، تیغه دکتر بلید و واحدهای بازکننده و جمعکننده رول ممکن است خطرات مهمی ایجاد کنند.
تعویض کلیشه، تنظیم تیغه، پاککردن مرکب و رسیدگی به پارگی فیلم باید مطابق روش اجرایی ایمن انجام شوند. استفاده از ابزارهای اختصاصی برای بعضی فعالیتها میتواند تماس مستقیم با ناحیه خطر را کاهش دهد، اما این ابزارها بهتنهایی جایگزین حفاظگذاری ضروری نیستند.
در سیستمهای مبتنی بر حلال نیز خطرات مکانیکی باید همزمان با خطرات بخارات قابل اشتعال بررسی شوند؛ بهویژه در خطوط دارای خشککن و سرعت بالای تولید.
ایمنی گیوتین و دستگاه برش کاغذ
دستگاههای برش کاغذ به دلیل وجود تیغههای بسیار تیز و نیروی بالای مکانیکی، از تجهیزات پرخطر صنعت چاپ به شمار میروند.
برای کنترل ریسک باید موارد زیر بررسی شوند:
- حفاظت مناسب محدوده حرکت تیغه و نقطه انجام برش.
- عملکرد صحیح سامانههای حفاظتی و کنترل دودستی، در صورت طراحی و کاربرد آن.
- جلوگیری از دسترسی به منطقه خطر در چرخه برش.
- کنترل دسترسی به بخش عقب و کنارههای دستگاه.
- استفاده از ابزارهای مناسب جابهجایی و تنظیم دستههای کاغذ.
- انجام تعمیرات و تعویض تیغه پس از ایزولاسیون انرژی و مهار ایمن اجزای متحرک.
سیستم کنترل دودستی یا پرده نوری باید براساس طراحی ایمنی و شرایط واقعی دستگاه انتخاب و آزمون شود. هیچ روش حفاظتی را نمیتوان بدون ارزیابی فنی به تمام مدلهای گیوتین تعمیم داد.
منبع: راهنمای HSE درباره حفاظگذاری دستگاههای برش در صنعت چاپ
ایمنی دستگاههای دایکات، لمینیت و پس از چاپ
در دستگاههای دایکات، نقاط لهشدگی بین قالب و سطح مقابل، بازوهای متحرک، سامانههای تغذیه و تیغهها از خطرات اصلی هستند.
در لمینیتور و دستگاههای پوششدهی نیز نقاط گیرانداز غلتکها، سطوح داغ، اجزای در حال جمعکردن فیلم و مواد چسبنده داغ باید کنترل شوند.
اقدامات ایمنی شامل حفاظگذاری بخشهای متحرک، بررسی اینترلاکها، پیشگیری از دسترسی به نواحی داغ، تدوین روش تعویض قالب و کنترل حرکت ناخواسته در زمان رفع گیرکردگی است.
ایمنی دستگاههای تا، چسب و بستهبندی اتوماتیک
در ماشینهای تا و چسب، کارتنچسبان، شیرینگپک، تسمهکش و خطوط اتوماتیک، خطرات ناشی از نوار نقاله، بازوهای پنوماتیک، فکهای دوخت، تیغهها و واحدهای جمعکننده محصولات وجود دارد.
در خطوط اتوماتیک، توجه به توقف یک بخش کافی نیست؛ ممکن است بخش دیگری از خط همچنان با فرمان PLC، حسگر یا عملکرد خودکار حرکت کند. بنابراین باید ارتباط میان واحدها، حالتهای خودکار و دستی و نحوه ایمنسازی کل خط در زمان مداخله مشخص باشد.
۵. قفل و برچسبگذاری انرژی (LOTO)؛ کنترل راهاندازی ناخواسته
یکی از مهمترین اصول ایمنی ماشینآلات، جلوگیری از راهاندازی ناخواسته و آزادشدن انرژی ذخیرهشده هنگام تعمیرات، نظافت یا رفع گیرکردگی است.
روش قفل و برچسبگذاری انرژی یا LOTO با هدف ایزولهکردن منابع انرژی خطرناک و جلوگیری از وصل مجدد ناخواسته آنها اجرا میشود.
در صنعت چاپ و بستهبندی، منابع انرژی میتوانند شامل برق، هوای فشرده، فشار هیدرولیک، انرژی فنرها، حرکت گرانشی اجزا، گرمای ذخیرهشده و انرژی الکتریکی ذخیرهشده در خازنها باشند.
مطابق استاندارد OSHA 1910.147، برنامه کنترل انرژی باید روشهای اجرایی، تجهیزات قفلگذاری، آموزش و بازرسیهای دورهای را پوشش دهد.
منبع: استاندارد کنترل انرژی خطرناک و LOTO در OSHA
مراحل عملی اجرای LOTO
۱. آمادهسازی و شناسایی انرژیها: پیش از توقف دستگاه، تمام منابع انرژی و خطرات ناشی از قطع یا راهاندازی آن را شناسایی کنید.
۲. توقف کنترلشده: دستگاه را مطابق روش عادی و ایمن خاموش کنید.
۳. ایزولاسیون: تمام تجهیزات قطعکننده انرژی مربوط را در وضعیت ایمن قرار دهید. خاموشکردن دستگاه از روی پنل کنترل، بهتنهایی ایزولاسیون محسوب نمیشود.
۴. قفلگذاری و نصب برچسب: فرد مجاز باید تجهیزات ایزولاسیون را قفل کند و اطلاعاتی مانند نام مسئول، علت ایزولاسیون و وضعیت کار را طبق روش مصوب مشخص سازد.
۵. کنترل انرژی ذخیرهشده: فشار محبوس تخلیه، اجزای مستعد سقوط مهار، قطعات چرخان متوقف و سایر انرژیهای ذخیرهشده کنترل شوند.
۶. راستیآزمایی ایزولاسیون: پیش از شروع کار، وضعیت بیانرژی دستگاه با روش مناسب بررسی شود؛ از جمله آزمون راهاندازی ایمن در شرایطی که روش دستگاه آن را پیشبینی میکند و استفاده از ابزار اندازهگیری مناسب برای بررسی وضعیت الکتریکی توسط فرد صلاحیتدار.
۷. بازگرداندن دستگاه به سرویس: ابزارها و موانع موقت جمعآوری شوند، خروج تمام افراد از ناحیه خطر بررسی شود و برداشتن قفلها مطابق دستورالعمل مصوب انجام گیرد. هر قفل باید مطابق روش سازمان و با مسئولیت فرد مجاز برداشته شود.
در کارهای گروهی، هر فرد باید تحت پوشش روش ایزولاسیون گروهی مناسب قرار گیرد. همچنین، هنگام تعویض شیفت یا تحویل کار بین تعمیرات و تولید، وضعیت قفلها و مسئولیت ادامه کار باید بدون ابهام مشخص باشد.
نکته کلیدی: توقف اضطراری، انتخاب حالت دستی یا قطع فرمان از پنل اپراتور، لزوماً انرژی خطرناک را ایزوله نمیکند. برای نظافت و تعمیرات باید روش مناسب و تأییدشده همان ماشین اجرا شود.
۶. ایمنی هنگام نظافت، رفع گیرکردگی و تنظیم ماشین
بخش مهمی از حوادث زمانی رخ میدهد که کارکنان برای صرفهجویی در زمان، روشهای ایمنی را کنار میگذارند. پاککردن مرکب از غلتک، جمعکردن تکه کاغذ، آزادکردن فیلم پارهشده و تنظیم تیغه از جمله فعالیتهایی هستند که باید برای آنها روش اجرایی اختصاصی تدوین شود.
پیش از آغاز کار، مشخص کنید که آیا دستگاه باید کاملاً ایزوله شود یا سازنده برای یک عملیات مشخص، حالت حرکت محدود و کنترلشدهای را پیشبینی کرده است. استفاده از حالت حرکت خزشی یا حرکت پلهای نباید به تصمیم لحظهای اپراتور واگذار شود.
راهنمای HSE برای نظافت ماشینهای چاپ، روشهایی مانند شستوشوی خودکار، حرکت پلهای کنترلشده و سیستمهای ایزولهسازی متناسب با نوع دستگاه و فعالیت را مطرح میکند. انتخاب هر روش به طراحی ماشین، نوع سیلندرها، نحوه حفاظت از نقاط گیرانداز و شرایط کار بستگی دارد.
منبع: روشهای ایمن نظافت ماشینآلات چاپ از دیدگاه HSE
برای اجرای ایمن این فعالیتها:
- پیش از رفع گیرکردگی، دستگاه را در وضعیت ایمن قرار دهید.
- برای تعمیرات یا مداخلهای که مستلزم ورود به ناحیه خطر است، روش مناسب LOTO را اجرا کنید.
- از ابزارهای اختصاصی تعیینشده در دستورالعمل سازنده استفاده کنید.
- هرگز برای تمیزکردن غلتک یا بیرونآوردن مواد گیرکرده، دست یا پارچه را به قسمت خطرناک دستگاه نزدیک نکنید.
- از عملکرد مجدد دستگاه پس از بازشدن حفاظ یا پایان تنظیمات، بدون بررسی محدوده کار و وضعیت افراد، جلوگیری کنید.
- پس از پایان عملیات، حفاظها و تجهیزات ایمنی را به وضعیت صحیح بازگردانید و عملکرد آنها را بررسی کنید.
در مواردی که یک روش ویژه نظافت در حالت حرکت محدود مجاز است، اجرای آن فقط باید طبق طراحی تأییدشده، دستورالعمل دستگاه و شرایط حفاظتی مشخصشده انجام شود. چنین روشهایی مجوز عمومی برای تماس دست با تجهیزات متحرک نیستند.
۷. کنترل خطرات آتشسوزی و انفجار در خطوط چاپ
در خطوط چاپ و بستهبندی، جوهرها، حلالها، مواد شستوشو و بعضی چسبها میتوانند خطر آتشسوزی و در شرایط مناسب خطر انفجار ایجاد کنند. خشککنهای حرارتی و UV نیز ممکن است در حضور مواد قابل اشتعال یا شرایط نامناسب فرایند، منبع خطر باشند.
برای کاهش این ریسکها، اقدامات زیر ضروری است:
- در صورت امکان فنی و سازگاری با کیفیت محصول، استفاده از مواد کمخطرتر و حلالهای با قابلیت اشتعال کمتر.
- تأمین تهویه عمومی مناسب و تهویه موضعی مؤثر در نقاط تولید بخار.
- نگهداری مواد شیمیایی در ظروف مناسب، برچسبگذاریشده و محلهای تعیینشده.
- کنترل منابع اشتعال، تجهیزات برقی و الکتریسیته ساکن با توجه به ارزیابی خطر.
- بررسی پیوسته شرایط ایمن عملکرد خشککنها و تجهیزات حفاظتی مرتبط.
- تدوین روش واکنش در شرایط نشت مواد، توقف غیرعادی تهویه یا افزایش خطر حریق.
محتوای آموزشی پیشنهادی: تاب آوری صنایع در برابر حریق و انفجار
در فرایندهایی که بخارات قابل اشتعال وجود دارند، باید احتمال شکلگیری اتمسفر انفجاری و منابع اشتعال براساس ارزیابی تخصصی بررسی شود. تجهیزاتی که در نواحی طبقهبندیشده استفاده میشوند نیز باید متناسب با الزامات آن نواحی انتخاب و نگهداری شوند.
راهنمای HSE درباره خطرات آتشسوزی و انفجار در صنعت چاپ، اهمیت کنترل بخارات حلال، تهویه، منابع اشتعال و شرایط ایمن خشککنها را تشریح میکند.
منبع: راهنمای HSE درباره خطرات آتشسوزی و انفجار در صنعت چاپ
۸. تجهیزات حفاظت فردی و الزامات رفتاری اپراتورها
تجهیزات حفاظت فردی بخشی از برنامه HSE هستند، اما نباید برای جبران نقص حفاظ ماشین به کار گرفته شوند.
نوع تجهیزات باید بر اساس ارزیابی ریسک و ماهیت فعالیت تعیین شود. بسته به شرایط کار، ممکن است کفش ایمنی، عینک محافظ، محافظ شنوایی، دستکش مناسب برای جابهجایی مواد یا تماس شیمیایی و لباس کار متناسب ضرورت داشته باشد.
بااینحال، استفاده از دستکش نزدیک قطعات دوار میتواند خطر گیرکردن و کشیدهشدن دست را افزایش دهد. بنابراین باید دستورالعمل دستگاه و ارزیابی ریسک مشخص کند که در هر فعالیت استفاده از دستکش مجاز، محدود یا ممنوع است. برای کار با مواد شیمیایی نیز نوع دستکش باید بر اساس سازگاری آن با ماده مورد استفاده انتخاب شود.
اپراتورها باید آموزش ببینند که هرگز حفاظ را به دلیل دشوارشدن کار باز نکنند، اینترلاک را دور نزنند، خرابی تجهیزات ایمنی را گزارش کنند و در صورت مشاهده شرایط خطرناک، مطابق اختیار و دستورالعمل سازمان، کار را متوقف سازند.
آموزش باید عملی باشد و موضوعاتی مانند نقاط خطر، عملکرد توقف اضطراری، روش رفع گیرکردگی، نحوه اجرای LOTO، واکنش به شرایط غیرعادی و گزارش شبهحادثه را پوشش دهد.
۹. نگهداری پیشگیرانه و بازرسی تجهیزات ایمنی
خرابی یا تنظیم نامناسب حفاظها، کلیدهای اینترلاک و تجهیزات توقف میتواند سطح ایمنی دستگاه را بهشدت کاهش دهد. به همین دلیل، برنامه نگهداری پیشگیرانه باید علاوه بر اجزای تولیدی، تجهیزات ایمنی و اجزای مرتبط با کنترل خطر را نیز شامل شود.
در هر ماشین، فهرست تجهیزات حیاتی ایمنی تهیه کنید و برای هر مورد، روش بازرسی، تناوب کنترل، معیار پذیرش و مسئول اجرا را مشخص سازید.
این فهرست میتواند موارد زیر را در بر بگیرد:
- سلامت حفاظها، اتصالات و پیچهای نگهدارنده.
- عملکرد کلیدهای اینترلاک و جلوگیری از دورزدن آنها.
- وضعیت کلیدهای توقف اضطراری.
- عملکرد تجهیزات حساس به حضور و سیستمهای کنترل ایمنی.
- صحت عملکرد ترمز یا سامانه توقف، در صورت وجود.
- سرعت حرکت خزشی یا محدود دستگاه در حالتهای ویژه، در صورت وجود.
- سلامت اتصالات الکتریکی و اجزای پنوماتیک یا هیدرولیک مرتبط با عملکرد ایمن.
پس از تعمیر یا تغییر در سیستم کنترل ایمنی، عملکرد آن باید پیش از بازگشت دستگاه به سرویس، توسط افراد صلاحیتدار آزمون و تأیید شود.
در برنامه نگهداری، ثبت خرابیهای تکرارشونده اهمیت زیادی دارد. اگر یک حفاظ مرتباً برداشته میشود یا یک اینترلاک پیوسته از کار میافتد، راهحل مناسب صرفاً تعمیر مجدد نیست؛ بلکه باید علت ریشهای، مشکلات طراحی، دشواری دسترسی و رفتارهای کاری نیز بررسی شوند.
محتوای آموزشی پیشنهادی: آشنایی با انواع و نحوه کار دیتکتورهای ثابت و قابل حمل آلاینده های گازی
۱۰. فرهنگ ایمنی و شاخصهای عملکرد HSE در صنعت چاپ
ایمنی ماشینآلات زمانی پایدار میشود که بخشی از تصمیمهای روزانه تولید باشد. اگر سرعت تحویل سفارش تنها معیار عملکرد واحد تولید باشد، کارکنان ممکن است برای جلوگیری از توقف خط، مداخلات پرخطر انجام دهند.
برای جلوگیری از این وضعیت، شاخصهای ایمنی باید در کنار بهرهوری و کیفیت محصول سنجیده شوند. شاخصهای پیشنهادی عبارتاند از:
- درصد تکمیل بازرسیهای برنامهریزیشده ماشینآلات.
- تعداد نقصهای حفاظتی باز و مدتزمان رفع آنها.
- میزان اجرای صحیح روشهای LOTO در فعالیتهای مشمول.
- درصد تکمیل آموزشهای ضروری اپراتورها.
- تعداد شبهحوادث گزارششده و اقدامات اصلاحی تکمیلشده.
- میزان تکرار حوادث یا نقصهای مشابه.
- درصد اعتبارسنجی موفق تجهیزات حفاظتی پس از تعمیرات.
تعداد بالای گزارش شبهحادثه لزوماً نشانه عملکرد ضعیف نیست؛ ممکن است نشاندهنده افزایش اعتماد کارکنان به سیستم گزارشدهی باشد. اهمیت اصلی در تحلیل گزارشها، شناسایی الگوهای تکرارشونده و اجرای اقدامات اصلاحی مؤثر است.
همچنین لازم است کارکنان بدانند که گزارش خطر، درخواست توقف کار ناایمن و اعلام نقص حفاظتی بخشی از مسئولیت حرفهای آنهاست، نه مانعی برای تولید.
چکلیست کاربردی HSE برای ایمنی ماشینآلات چاپ و بستهبندی
چکلیست زیر میتواند بهعنوان مبنایی برای بازرسی پیش از شروع شیفت استفاده شود. موارد آن باید با توجه به مدل دستگاه و دستورالعمل سازنده تکمیل شوند.
- حفاظهای ثابت و متحرک سالم هستند و در محل صحیح خود قرار دارند.
- اینترلاکها و تجهیزات حفاظتی طبق روش آزمون مصوب عملکرد صحیح دارند.
- توقف اضطراری در دسترس است و وضعیت عملکرد آن مطابق برنامه آزمون کنترل شده است.
- نقاط گیرانداز، تیغهها، چرخدندهها و اجزای انتقال نیرو بدون حفاظت باقی نماندهاند.
- هیچ نشانهای از نشتی، خرابی غیرعادی یا حرکت کنترلنشده مشاهده نمیشود.
- اپراتور مجاز و آموزشدیده مسئول راهاندازی دستگاه است.
- محدوده دستگاه از ابزار اضافی، مواد رهاشده و موانع خطرناک پاک است.
- مواد شیمیایی و ظروف حاوی جوهر یا حلال بهصورت ایمن نگهداری میشوند.
- سیستم تهویه و تجهیزات مرتبط با خشککنها مطابق الزامات فرایند کار میکنند.
- روش اجرایی رفع گیرکردگی، نظافت و تعمیرات در دسترس کارکنان است.
- افراد از وضعیت تعمیرات، ایزولاسیون انرژی و محدودیتهای بهرهبرداری آگاه هستند.
- تمام نقصهای حفاظتی شناساییشده ثبت و برای رفع آنها مسئول و مهلت تعیین شده است.
توجه: این چکلیست جایگزین ارزیابی ریسک اختصاصی، آزمونهای فنی تجهیزات حفاظتی یا روش LOTO نیست. در صورت مشاهده نقصی که کنترل مؤثر یک خطر جدی را از بین میبرد، دستگاه نباید تا تعیین تکلیف ایمن آن در شرایط خطرناک به کار ادامه دهد.
محتوای آموزشی پیشنهادی: اصول طراحی تهویه صنعتی و بررسی چالش های این حوزه در صنایع
پرسشهای متداول درباره ایمنی ماشینآلات صنعت چاپ و بستهبندی
مهمترین خطر ماشینآلات چاپ چیست؟
گیراندازشدن دست یا لباس بین غلتکها و سیلندرهای متحرک، تماس با قطعات دوار و خطرات ناشی از تیغههای برش از مهمترین خطرات هستند. هنگام نظافت، تنظیم، رفع پارگی مواد و تعمیرات نیز احتمال بروز حادثه افزایش مییابد.
آیا توقف اضطراری برای ایمنی دستگاه کافی است؟
خیر. توقف اضطراری یکی از اجزای سیستم ایمنی است و نمیتواند جایگزین حفاظگذاری مناسب، اینترلاک یا ایزولاسیون انرژی در فعالیتهای تعمیراتی و نظافتی شود.
قفل و برچسبگذاری انرژی چه زمانی لازم است؟
هنگامی که تعمیر، نگهداری یا مداخله در دستگاه مستلزم کنترل انرژی خطرناک و جلوگیری از راهاندازی ناخواسته یا آزادشدن انرژی ذخیرهشده است، باید روش ایزولاسیون مناسب اجرا شود. محدوده دقیق اجرا بر اساس مقررات قابل اعمال و دستورالعمل ایمنی ماشین تعیین میشود.
مسئولیت کارشناس HSE در ایمنی ماشینآلات چیست؟
کارشناس HSE باید در شناسایی خطرات، ارزیابی ریسک، بررسی کفایت حفاظها، تدوین روشهای اجرایی، نظارت بر اجرای LOTO، آموزش کارکنان و پیگیری اقدامات اصلاحی مشارکت کند. مسئولیتها و اختیارات نهایی باید در ساختار مدیریتی سازمان مشخص شوند و ایمنی صرفاً به یک واحد محدود نشود.
جمعبندی
ایمنی ماشینآلات صنعت چاپ و بستهبندی به مجموعهای از اقدامات هماهنگ و مستمر نیاز دارد. حفاظت از غلتکها و تیغهها، کنترل انرژی خطرناک، اجرای روشهای ایمن برای رفع گیرکردگی و نظافت، نگهداری پیشگیرانه، آموزش اپراتورها و بررسی خطرات شیمیایی و حرارتی، اجزای اصلی این برنامه هستند.
برای دستیابی به نتیجه پایدار، سازمان باید از رویکرد واکنشی و اقدام پس از حادثه فاصله بگیرد و کنترل ریسک را در طراحی کار، برنامهریزی تعمیرات، تصمیمهای تولید و ارزیابی عملکرد مدیران و کارکنان ادغام کند.
در نهایت، ماشینآلات ایمن تنها تجهیزاتی نیستند که حفاظ دارند؛ بلکه تجهیزاتی هستند که خطرات آنها بهدرستی ارزیابی شده، سیستمهای حفاظتی آنها عملکرد قابل اتکا دارند، روشهای ایمن کار در عمل اجرا میشوند و مدیریت سازمان از توقف کار ناایمن حمایت میکند. چنین رویکردی میتواند احتمال حوادث جدی را کاهش دهد، پایداری تولید را بهبود ببخشد و فرهنگ ایمنی را در صنعت چاپ و بستهبندی تقویت کند.
محتوای آموزشی پیشنهادی: الگوی جامع مدیریت پسماند
"شرکت فناور آتی سلامت محیط کار و پویا، دارای مجوز برگزاری دوره های آموزشی از مرکز تحقیقات و تعلیمات حفاظت فنی و بهداشت کار، وزارت تعاون، کار و رفاه اجتماعی و سازمان فنی و حرفه ای کشور،مجوز کانون تبلیغات از وزارت فرهنگ و ارشاد اسلامی و مجوز فناوری تحت حمایت پارک علم و فناوری یزد می باشد."
رشته های دانشگاهی مرتبط
نظرات و پیشنهادات
حامیان


