
عنوان دوره آموزشی: آشنایی با انواع روش های نگهداری و تعمیرات ماشین آلات صنعتی و نقش آن بر بهره وری و کاهش حوادث شغلی
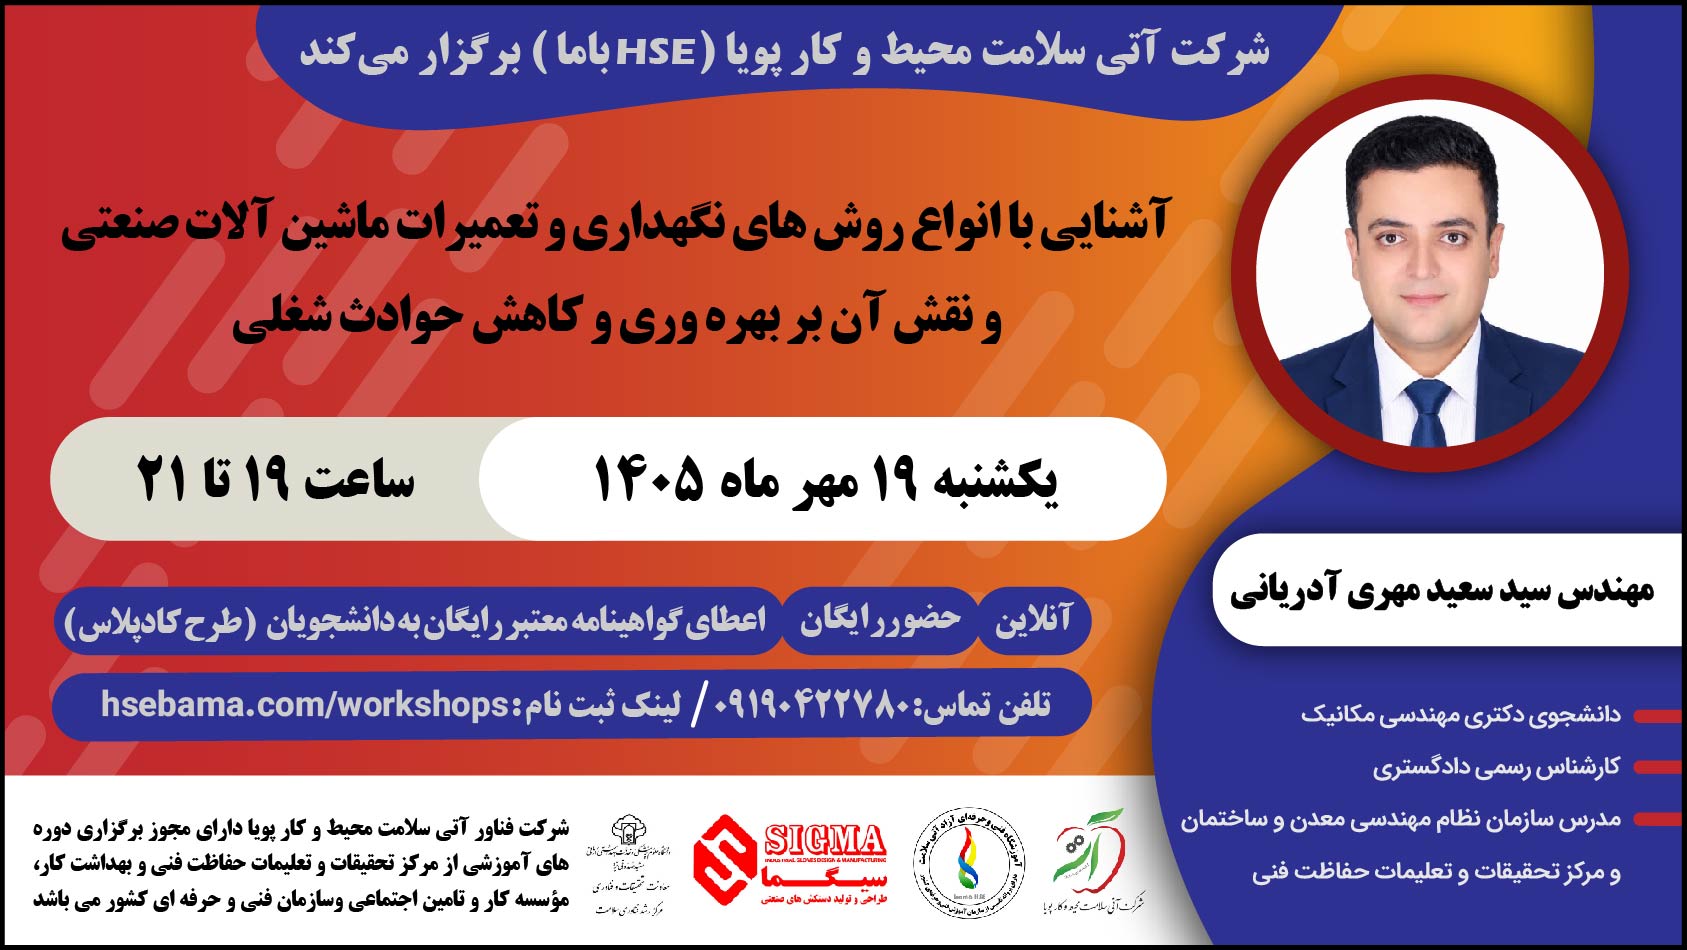
مهندس سید سعید مهری آدریانی
دانشجوی دکتری مهندسی مکانیک، کارشناس رسمی دادگستری، مدرس سازمان نظام مهندسی معدن و ساختمان
نحوه برگزاری : آنلاین
حضور در دوره آموزشی برای عموم رایگان
اعطای گواهینامه معتبر رایگان به دانشجویان طرح مهارت افزایی (طرح کاد پلاس)
هزینه دریافت گواهی نامه معتبر برای سایر شرکت کنندگان در دوره آموزشی (185 هزار تومان)، تهیه اشتراک ویژه برای دریافت گواهی با تخفیف: 6ماهه 950 هزار تومان و یکساله یک میلیون و ششصد و پنجاه هزار تومان
گواهی پایان دوره: گواهی پایان دوره توسط شرکت آتی سلامت محیط و کار پویا اعطا می گردد. این شرکت دارای مجوز آموزشی از مرکز تحقیقات وزارت کار و سازمان فنی و حرفه ای کشور می باشد.
با عنایت به دوره آموزشی فوق، محتوای متن می تواند برای شما مفید باشد.
آشنایی با انواع روشهای نگهداری و تعمیرات ماشینآلات صنعتی و نقش آن بر بهرهوری و کاهش حوادث شغلی
در بسیاری از کارخانهها، نگهداری و تعمیرات هنوز عمدتاً زمانی جدی گرفته میشود که یک ماشین متوقف شده باشد. در این رویکرد، خرابی اتفاق میافتد، تولید متوقف میشود، تیم تعمیرات وارد عمل میشود و سازمان تلاش میکند هرچه سریعتر تجهیز را به مدار بازگرداند. این شیوه ممکن است در ظاهر ساده و کمهزینه به نظر برسد، اما در تجهیزات بحرانی میتواند هزینه توقف تولید، خرابی زنجیرهای، ضایعات، مصرف قطعات و حتی ریسک حوادث شغلی را بهشدت افزایش دهد.
نگهداری و تعمیرات مدرن، دیگر صرفاً تعمیر دستگاه خرابشده نیست. امروزه موضوع اصلی، مدیریت چرخه عمر دارایی، کنترل ریسک خرابی، افزایش قابلیت اطمینان، تصمیمگیری مبتنی بر داده و حفظ عملکرد تجهیز در سطح موردنیاز سازمان است. در همین راستا، ویرایش ۲۰۲۴ استانداردهای ISO 55000 و ISO 55001 نیز نگاه مدیریت دارایی را بیش از گذشته به ایجاد ارزش، تصمیمگیری و مدیریت چرخه عمر داراییها مرتبط کرده است.
از دیدگاه HSE نیز وضعیت مشابهی وجود دارد. خرابی یک تجهیز میتواند مستقیماً یا غیرمستقیم به ایجاد شرایط خطرناک منجر شود؛ برای مثال، خرابی ترمز یک وسیله حمل، پارگی شیلنگ هیدرولیک، افزایش دمای یاتاقان، خرابی سیستم اینترلاک، نقص حفاظ یا آزاد شدن ناگهانی انرژی ذخیرهشده میتواند به حادثه منجر شود.
بنابراین، نگهداری و تعمیرات را باید همزمان یک فرایند فنی، اقتصادی و ایمنی دانست.
نگهداری و تعمیرات ماشینآلات صنعتی چیست؟
نگهداری و تعمیرات یا Maintenance مجموعهای از فعالیتهای فنی، مدیریتی و برنامهریزیشده است که با هدف حفظ یا بازگرداندن یک تجهیز به شرایطی انجام میشود که بتواند عملکرد مورد انتظار خود را ارائه دهد.
در استانداردهای مدرن، نگهداری و تعمیرات صرفاً بر تعمیر فیزیکی تجهیز متمرکز نیست؛ بلکه موضوعاتی مانند قابلیت اطمینان، دسترسپذیری، دادههای خرابی، هزینه چرخه عمر، ایمنی و پیامدهای عملکرد تجهیز نیز اهمیت دارند. استاندارد ISO 14224 برای نمونه، جمعآوری ساختاریافته دادههای مربوط به تجهیزات، خرابیها و فعالیتهای نگهداری را با هدف استفاده در تحلیل قابلیت اطمینان، نگهداری، دسترسپذیری و حتی پیامدهای ایمنی و زیستمحیطی مورد توجه قرار میدهد.
به همین دلیل، یک سیستم نت حرفهای باید بتواند به این پرسشها پاسخ دهد:
- چه چیزی ممکن است خراب شود؟
- چه زمانی احتمال خرابی افزایش پیدا میکند؟
- پیامد خرابی چیست؟
- آیا باید قبل از خرابی مداخله کنیم؟
- بهترین زمان و روش مداخله چیست؟
- این خرابی چه پیامدی برای ایمنی و سلامت کارکنان دارد؟
محتوای آموزشی پیشنهادی: الزامات HSE در تعمیرات اساسی
انواع روشهای نگهداری و تعمیرات ماشینآلات صنعتی
طبقهبندی روشهای نگهداری و تعمیرات میتواند از منظرهای مختلف انجام شود. در ادبیات فنی، نگهداری اصلاحی در برابر نگهداری پیشگیرانه قرار میگیرد و نگهداری مبتنی بر شرایط نیز یکی از شاخههای مهم نگهداری پیشگیرانه محسوب میشود. EN 13306 اصطلاحات اصلی این حوزه، از جمله Corrective، Preventive، Condition-Based و Predictive Maintenance را بهصورت ساختاریافته تعریف میکند.
- نگهداری و تعمیرات اصلاحی یا Corrective Maintenance: در نگهداری اصلاحی، اقدام تعمیراتی پس از شناسایی خرابی یا نقص انجام میشود. این روش خود میتواند شامل دو وضعیت باشد:
- تعمیرات اضطراری یا Breakdown Maintenance: در این حالت، تجهیزات تا زمان خرابی به کار خود ادامه میدهند و پس از توقف، تعمیر انجام میشود. این روش برای تجهیزاتی که:
- پیامد خرابی پایینی دارند،
- خرابی آنها خطری برای کارکنان ایجاد نمیکند،
- هزینه توقف آنها پایین است،
- قطعات آنها بهسادگی قابل تهیه هستند،
ممکن است منطقی باشد.
اما استفاده گسترده از تعمیرات اضطراری برای تجهیزات بحرانی، میتواند سازمان را به محیطی واکنشی تبدیل کند؛ یعنی واحد تعمیرات عمده زمان خود را به رفع خرابیهای فوری اختصاص دهد، نه به حذف ریشه خرابیها.
- تعمیرات اصلاحی برنامهریزیشده: گاهی یک نقص شناسایی میشود اما ادامه کار تجهیز تا زمان مشخصی قابل قبول است. در این حالت تعمیر میتواند بهصورت کنترلشده و برنامهریزیشده انجام شود. این روش زمانی مناسب است که پیامد ادامه بهرهبرداری بهدقت ارزیابی شده باشد.
- نگهداری و تعمیرات پیشگیرانه یا Preventive Maintenance: با هدف کاهش احتمال خرابی، پیش از وقوع خرابی انجام میشود. این فعالیتها ممکن است بر اساس:
- زمان،
- تعداد ساعات کارکرد،
- تعداد سیکل،
- مقدار تولید،
- کیلومتر کارکرد،
- شرایط مشخص عملیاتی،
- یا توصیه سازنده
برنامهریزی شوند. نمونههای رایج آن عبارتاند از:
تعویض روغن، روانکاری، تعویض فیلتر، سفتکاری اتصالات، بازرسی تسمهها، تنظیم تجهیزات، کالیبراسیون، تعویض قطعات مصرفی و بازدیدهای دورهای. مزیت اصلی PM این است که سازمان را از حالت منتظر خرابی ماندن خارج میکند. اما یک نکته مهم وجود دارد. پیشگیرانه بودن یک برنامه، بهتنهایی به معنی بهینه بودن آن نیست. اگر یک یاتاقان سالم صرفاً به دلیل رسیدن تاریخ تقویمی تعویض شود، ممکن است هزینه اضافی ایجاد شود. از طرف دیگر، باز و بسته کردن مکرر یک تجهیز سالم خود میتواند ریسک خطای انسانی، مونتاژ نامناسب یا ورود آلودگی را افزایش دهد. بنابراین برنامه PM باید بر اساس اطلاعات فنی و ریسک تجهیز بازنگری شود.
محتوای آموزشی پیشنهادی: ایمنی تعمیر و نگهداری و بازرسی دیگ های روغن داغ
- نگهداری مبتنی بر شرایط یا Condition-Based Maintenance: در CBM، وضعیت واقعی تجهیز مبنای تصمیم تعمیراتی قرار میگیرد، نه صرفاً زمان. برای مثال، به جای اینکه موتور الکتریکی هر ۱۲ ماه یکبار باز شود، پارامترهای وضعیت آن پایش میشوند و در صورت مشاهده روند غیرعادی، تعمیر برنامهریزی میشود. مهمترین تکنیکهای Condition Monitoring عبارتاند از:
-
- آنالیز ارتعاش برای بررسی مشکلاتی مانند نابالانسی، ناهممحوری، مشکلات یاتاقان، لقی و برخی عیوب چرخدندهها. استاندارد ISO 17359 چارچوب عمومی ایجاد برنامه Condition Monitoring را ارائه میکند و در حوزه ارتعاش نیز استانداردهای ISO 13373 مجموعهای از رویههای اندازهگیری و تشخیص را پوشش میدهند. حتی در سال ۲۰۲۶، ISO 13373-9:2026 برای تکنیکهای تشخیص عیب ارتعاشی موتورهای الکتریکی منتشر شده است که رویکرد گامبهگام تشخیص عیب را برای انواع مشخصی از موتورها ارائه میکند.
- ترموگرافی مادون قرمز: برای شناسایی نقاط داغ، اتصالات الکتریکی معیوب، مشکلات حرارتی تابلوها، تجهیزات مکانیکی و برخی عیوب فرایندی.
- آنالیز روغن: برای پایش وضعیت روانکار و شناسایی نشانههای سایش، آلودگی یا تغییرات غیرعادی.
- پایش اولتراسونیک: برای برخی نشتیهای هوا و گاز، تخلیه الکتریکی، برخی عیوب مکانیکی و ارزیابی شرایط روانکاری.
- پایش پارامترهای فرایندی: مانند فشار، دما، دبی، جریان، توان، سرعت، کیفیت محصول و سایر شاخصهایی که تغییر آنها میتواند نشانه اختلال در سلامت تجهیز باشد.
- نگهداری و تعمیرات پیشبینانه یا Predictive Maintenance: یک مرحله جلوتر از مشاهده صرف وضعیت تجهیز است. در این روش، دادههای حاصل از پایش وضعیت، روند خرابی و سایر اطلاعات برای پیشبینی زمان یا احتمال خرابی مورد استفاده قرار میگیرند. در سالهای اخیر، اینترنت اشیا صنعتی، حسگرهای هوشمند، تحلیل داده، یادگیری ماشین و هوش مصنوعی باعث توسعه سریع این حوزه شدهاند. مرورهای علمی منتشرشده در سالهای ۲۰۲۴ و ۲۰۲۵ نشان میدهند که AI، IoT و رویکردهای Data-Driven به یکی از مسیرهای مهم توسعه Predictive Maintenance تبدیل شدهاند؛ البته کیفیت داده، کمبود داده خرابی، هزینه پیادهسازی، امنیت و اثبات بازگشت سرمایه همچنان از چالشهای اصلی هستند. در PdM هدف این نیست که صرفاً داده جمعآوری کنیم. هدف، تبدیل داده به تصمیم است. برای مثال:
افزایش تدریجی ارتعاش موتور - تحلیل الگوی تغییر - شناسایی احتمال خرابی یاتاقان - برنامهریزی توقف - تأمین قطعه - تعمیر پیش از شکست جدی.
این زنجیره میتواند تعداد خرابیهای ناگهانی و توقفهای کنترلنشده را کاهش دهد.
- نگهداری تجویزی یا Prescriptive Maintenance: در Prescriptive Maintenance سیستم فقط نمیگوید چه اتفاقی در حال رخ دادن است یا چه چیزی ممکن است خراب شود، بلکه تلاش میکند مشخص کند چه اقدامی با توجه به شرایط موجود مناسبتر است. برای مثال سیستم میتواند با استفاده از دادههای تاریخی، وضعیت فعلی تجهیز، شدت خرابی، اهمیت تولید، هزینه قطعات و زمان در دسترس برای تعمیر، گزینههای مختلف مداخله را برای تصمیمگیری تیم تعمیرات فراهم کند. این حوزه نسبت به PM و CBM پیچیدهتر است و برای استفاده مؤثر به داده باکیفیت، مدل مناسب و فرایند تصمیمگیری قابل اتکا نیاز دارد. بنابراین نباید صرفاً به دلیل استفاده از هوش مصنوعی تصور کرد که سیستم نت سازمان خودکاراً «هوشمند» شده است.
محتوای آموزشی پیشنهادی: ایمنی تعمیر و نگهداری و بازرسی فنی لیفتراک
- نگهداری پیشفعال یا Proactive Maintenance: در نگهداری Proactive سؤال اصلی این نیست که چه چیزی خراب شد؟ بلکه سؤال این است: چرا این تجهیز دائماً خراب میشود؟ در این رویکرد، عوامل ریشهای خرابی حذف میشوند. برای مثال اگر یک یاتاقان دائماً خراب میشود، تعویض مکرر آن ممکن است راهحل واقعی نباشد. باید عواملی مانند:
-
- نابالانسی،
- ناهممحوری،
- بارگذاری نامناسب،
- روانکاری اشتباه،
- آلودگی،
- مونتاژ نامناسب،
- شرایط محیطی،
- یا طراحی نامناسب
بررسی شوند. ابزارهایی مانند Root Cause Analysis، FMEA، 5 Why و Fault Tree Analysis در این مرحله ارزش بالایی دارند.
- نگهداری مبتنی بر قابلیت اطمینان یا RCM: یکی از رویکردهای مهم برای انتخاب استراتژی نگهداری است. در RCM، بهجای اعمال یک برنامه PM یکسان برای همه تجهیزات، عملکردهای تجهیز، حالتهای خرابی، پیامدهای خرابی و اقدامات مناسب برای مدیریت آنها بررسی میشود. نسخه جاری معیارهای ارزیابی فرایند RCM در SAE JA1011:2024 در نوامبر ۲۰۲۴ بازنگری شده است. این استاندارد برای ارزیابی فرایندهای Reliability-Centered Maintenance در سازمانهایی که داراییهای فیزیکی دارند کاربرد دارد. مزیت مهم RCM این است که کمک میکند برای هر تجهیز سؤال متفاوتی داشته باشیم:
-
- آیا باید PM انجام شود؟
- آیا باید وضعیت تجهیز پایش شود؟
- آیا تعمیر پس از خرابی منطقی است؟
- آیا خرابی پیامد ایمنی دارد؟
- آیا یک Failure-Finding Task لازم است؟
این دیدگاه از تعمیرات یکسان برای همه ماشینآلات فاصله میگیرد.
- نگهداری بهرهور فراگیر یا TPM: رویکردی است که نگهداری را فقط مسئولیت واحد تعمیرات نمیداند. اپراتور نیز در اقداماتی مانند:
-
- نظافت،
- بازرسی اولیه،
- روانکاریهای ساده،
- شناسایی ناهنجاریها،
- گزارش سریع نقصها،
- مراقبت از وضعیت پایه ماشین
نقش پیدا میکند.TPM در واقع یک تغییر فرهنگی ایجاد میکند: ماشین نباید فقط وقتی خراب شد مورد توجه قرار گیرد. از این منظر، اپراتوری که نشتی، صدای غیرعادی، لرزش یا دمای غیرمعمول را زود گزارش میکند، بخشی از سیستم قابلیت اطمینان سازمان است.
نقش نگهداری و تعمیرات بر بهرهوری کارخانه
یکی از مهمترین پیامدهای سیستم نت مناسب، افزایش دسترسپذیری و قابلیت اطمینان تجهیزات است. خرابی تجهیزات معمولاً تنها به زمان تعمیر محدود نمیشود. یک خرابی میتواند موجب توقف خط، کاهش سرعت، تولید محصول معیوب، افزایش ضایعات، مصرف انرژی، اضافهکاری، تأخیر در تحویل و اختلال در زنجیره تأمین شود.
یکی از شاخصهای کاربردی برای مشاهده این اثر، OEE یا Overall Equipment Effectiveness است که از سه مؤلفه Availability، Performance و Quality تشکیل میشود:
OEE = Availability × Performance × Quality
در این نگاه، خرابی و توقف تجهیزات مستقیماً بخش Availability را تحت تأثیر قرار میدهند؛ کاهش سرعت و توقفهای کوچک به Performance و محصول معیوب نیز به Quality مربوط میشود. بنابراین یک برنامه نگهداری خوب باید فقط تعداد تعمیرات را کم نکند؛ بلکه باید به کاهش اتلافات تولید کمک کند.
رابطه نگهداری و تعمیرات با کاهش حوادث شغلی
یکی از مهمترین اشتباهات مدیریتی این است که Maintenance و HSE را دو حوزه کاملاً جدا از هم تصور کنیم. تجهیزی که از نظر قابلیت اطمینان وضعیت نامناسبی دارد، ممکن است از دید HSE نیز در وضعیت نامناسب قرار گرفته باشد. برای نمونه:
- خرابی سیستم ترمز: در جرثقیل، لیفتراک، وسیله حمل یا تجهیزات متحرک میتواند کنترل حرکت را مختل کند.
- پارگی شیلنگ هیدرولیک: میتواند موجب آزاد شدن ناگهانی انرژی، پرتاب سیال یا حرکت ناخواسته قسمتهای متحرک شود.
- خرابی حفاظ ماشین: ممکن است کارکنان را در معرض نقاط گیرش، برش، لهشدگی یا قسمتهای دوار قرار دهد.
- خرابی اینترلاک یا سیستم ایمنی: ممکن است اجازه دهد دستگاه در شرایط خطرناک فعال شود.
- افزایش دمای غیرعادی: میتواند علامت خرابی مکانیکی یا الکتریکی و در برخی فرایندها پیشزمینهای برای آتشسوزی باشد.
از سوی دیگر، خود فعالیت تعمیرات نیز دارای ریسکهای جدی است. راهنمای HSE بریتانیا تأکید میکند که تعمیرات باید توسط افراد دارای صلاحیت انجام شود، ماشینآلات باید طبق دستورالعمل سازنده نگهداری شوند، تجهیزات معیوب نباید مورد استفاده قرار گیرند و تعمیرات باید بهگونهای برنامهریزی شود که ریسک برای کارکنان کاهش یابد.
چرا تعمیرات اضطراری از نظر HSE خطرناکتر است؟
- در تعمیرات اضطراری معمولاً فشار زمانی بالا است.
- تولید متوقف شده است.
- مدیر تولید منتظر راهاندازی است.
- تعمیرکار تحت فشار قرار دارد.
- قطعه موردنیاز ممکن است آماده نباشد.
- دستورالعمل ممکن است در دسترس نباشد.
- و گاهی افراد وسوسه میشوند بعضی مراحل ایمنی را حذف کنند.
این همان نقطهای است که احتمال حادثه افزایش پیدا میکند. مطالعات مربوط به حوادث تعمیرات صنعتی نشان دادهاند که فعالیتهایی مانند جداسازی و مونتاژ، تماس نزدیک با ماشینآلات و فشار زمانی میتوانند تعمیرات را به فعالیتی پرریسک تبدیل کنند. در یک تحلیل حوادث شدید تعمیرات صنعتی، آسیبهای ناشی از لهشدگی، سقوط و سقوط اشیا از رخدادهای مهم بودند و نقص در دستورالعملهای کاری و تجهیزات ایمنی ماشین نیز بهعنوان عوامل زمینهای شناسایی شد. یک مرور نظاممند درباره حوادث ماشینآلات سنگین نیز نشان داده است که برخی تجهیزات صنعتی، بهویژه هنگام تعمیر یا تعمیرات اساسی، در معرض ریسک بالاتری قرار میگیرند.
محتوای آموزشی پیشنهادی: ایمنی ماشین آلات صنعتی
LOTO؛ نقطه اتصال مستقیم HSE و تعمیرات
هر برنامه نت حرفهای بدون کنترل انرژیهای خطرناک ناقص است.Lockout/Tagout یا LOTO برای جلوگیری از راهاندازی ناخواسته ماشین یا آزاد شدن انرژی ذخیرهشده در زمان سرویس و تعمیرات اهمیت اساسی دارد. انرژی خطرناک میتواند شامل:
- الکتریکی،
- مکانیکی،
- هیدرولیکی،
- پنوماتیکی،
- حرارتی،
- شیمیایی،
- فشار،
- گرانشی
و سایر اشکال انرژی باشد.
OSHA تأکید میکند که آزاد شدن ناخواسته انرژی در زمان سرویس یا نگهداری میتواند به برقگرفتگی، سوختگی، لهشدگی، بریدگی، قطع عضو و سایر صدمات شدید یا مرگبار منجر شود. برنامه کنترل انرژی باید شامل رویه، آموزش و استفاده صحیح از تجهیزات ایزولاسیون باشد. بنابراین در یک سیستم نت مدرن، LOTO نباید یک فرم HSE کنار پرونده تعمیرات باشد؛ بلکه باید بخشی از طراحی و اجرای خود Work Order باشد.
چگونه سیستم نگهداری و تعمیرات را با HSE یکپارچه کنیم؟
برای یک کارخانه متوسط یا بزرگ، میتوان یک مدل عملیاتی به این شکل ایجاد کرد:
مرحله اول: طبقهبندی تجهیزات
تمام تجهیزات را بر اساس اهمیت دستهبندی کنید:
بحرانی، مهم، عادی
معیار طبقهبندی باید فقط هزینه خرابی نباشد؛ پیامد ایمنی و زیستمحیطی نیز باید در نظر گرفته شود.
مرحله دوم: شناسایی حالتهای خرابی
برای تجهیزات بحرانی مشخص کنید:
چه چیزی میتواند خراب شود؟
علت خرابی چیست؟
اثر آن چیست؟
پیامد آن برای افراد، تولید، محیط زیست و کیفیت چیست؟
مرحله سوم: انتخاب استراتژی مناسب
برای هر Failure Mode تصمیم بگیرید که آیا:
- Run-to-Failure،
- Preventive Maintenance،
- Condition-Based Maintenance،
- Predictive Maintenance،
- Failure-Finding،
- یا Proactive Maintenance
مناسبتر است.
مرحله چهارم: تعریف نقاط کنترل HSE
در Work Order تعمیرات، مواردی مانند: مجوز کار، LOTO، ایزولاسیون، PPE، خطرات انرژی ذخیرهشده، فضای بسته، کار در ارتفاع، مواد شیمیایی، تست پس از تعمیر و بازگرداندن حفاظها لحاظ شوند.
مرحله پنجم: کنترل تغییرات
اگر در جریان تعمیر، طراحی تجهیز، تنظیمات سیستم ایمنی، PLC، اینترلاک یا مشخصات فنی تغییر میکند، موضوع باید تحت فرآیند Management of Change یا MOC بررسی شود.
مرحله ششم: تست پس از تعمیر
پایان عملیات مکانیکی الزاماً به معنی آماده بودن ماشین برای بهرهبرداری نیست.
باید بررسی شود:
- حفاظها نصب شدهاند؟
- اینترلاکها فعال هستند؟
- سیستم توقف اضطراری کار میکند؟
- نشتی وجود ندارد؟
- جهت حرکت صحیح است؟
- پیچها و اتصالات کنترل شدهاند؟
- ابزار و قطعات اضافی خارج شدهاند؟
- منطقه برای راهاندازی ایمن است؟
اشتباهات رایج در سستم نگهداری و تعمیرات
اشتباه اول: اجرای یک برنامه PM یکسان برای همه تجهیزات
هر تجهیز رفتار خرابی و پیامد متفاوتی دارد. استراتژی باید متناسب با Criticality و Failure Mode انتخاب شود.
اشتباه دوم: تصور اینکه Predictive Maintenance برای همه تجهیزات ضروری است
همه تجهیزات ارزش نصب حسگر هوشمند و تحلیل پیچیده ندارند.
برای یک موتور کماهمیت ممکن است Run-to-Failure منطقی باشد، در حالی که برای یک تجهیز حیاتی با پیامد ایمنی بالا، Condition Monitoring کاملاً توجیهپذیر باشد.
اشتباه سوم: تمرکز روی تعمیر بدون تحلیل ریشهای
اگر یک خرابی بارها تکرار میشود، تعویض قطعه لزوماً حل مسئله نیست.
اشتباه چهارم: حذف اقدامات ایمنی برای کاهش زمان توقف
این یکی از خطرناکترین رویکردها است.
هیچ شاخص تولیدی نباید باعث شود کنترل انرژی، حفاظ یا سیستم ایمنی کنار گذاشته شود.
اشتباه پنجم: ثبت ناقص دادههای خرابی
بدون داده مناسب، امکان تحلیل روند خرابی، محاسبه MTBF، شناسایی Failure Mode و بهینهسازی استراتژی نگهداری کاهش پیدا میکند. استاندارد ISO 14224 نیز بر ساختارمند کردن دادههای تجهیزات، خرابی و فعالیتهای نگهداری تأکید دارد.
آیا نگهداری پیشبینانه بهتنهایی باعث کاهش حوادث میشود؟
پاسخ علمی این است: نه بهصورت خودکار.
Predictive Maintenance میتواند احتمال برخی خرابیهای ناگهانی را کاهش دهد و امکان مداخله برنامهریزیشده را افزایش دهد، اما جایگزین اصول پایه ایمنی ماشینآلات نیست. یک کارخانه ممکن است سنسورهای پیشرفته و هوش مصنوعی داشته باشد، ولی همچنان:
- حفاظ معیوب داشته باشد،
- LOTO ضعیف باشد،
- اینترلاکها Bypass شوند،
- کارکنان آموزش کافی ندیده باشند،
- دستورالعمل تعمیرات ناقص باشد،
- یا پس از تعمیر تست ایمنی انجام نشود.
در چنین شرایطی، فناوری پیشرفته لزوماً به معنی ایمنی بیشتر نیست. از دیدگاه HSE، هدف نهایی این است که تجهیز قابل اعتمادتر باشد، شرایط خطرناک زودتر شناسایی شود و عملیات تعمیر نیز در شرایط کنترلشده انجام گیرد.
جمعبندی
نگهداری و تعمیرات ماشینآلات صنعتی را نمیتوان صرفاً یک فعالیت فنی برای بازگرداندن دستگاه خراب به مدار دانست. در یک سازمان بالغ، Maintenance بخشی از سیستم مدیریت دارایی، قابلیت اطمینان، بهرهوری و HSE است.
از Corrective Maintenance و تعمیرات اضطراری تا Preventive Maintenance، Condition-Based Maintenance، Predictive Maintenance، Proactive Maintenance، RCM و TPM، هیچ روش واحدی برای همه تجهیزات وجود ندارد.
انتخاب صحیح باید بر اساس Criticality تجهیز، Failure Mode، پیامد خرابی، تاریخچه، شرایط عملیاتی، هزینه چرخه عمر و ریسک ایمنی انجام شود.
رویکرد مدرن این نیست که تمام تجهیزات را پیشگیرانه تعمیر کنیم یا برای همه ماشینآلات حسگر و هوش مصنوعی نصب کنیم. رویکرد حرفهای این است که برای هر تجهیز، مناسبترین سیاست نگهداری را بر اساس ریسک و شواهد انتخاب کنیم.
از طرف دیگر، نگهداری و تعمیرات زمانی بیشترین اثر را بر کاهش حوادث دارد که با الزامات HSE یکپارچه شود؛ یعنی ارزیابی ریسک، کنترل انرژیهای خطرناک، LOTO، مجوز کار، مدیریت تغییرات، کنترل حفاظ و اینترلاک، صلاحیت افراد، تست پس از تعمیر و گزارشدهی نقصها بخشی جداییناپذیر از فرایند نت باشند.
سازمانی که نگهداری و تعمیرات خود را از یک سیستم واکنشی به یک سیستم دادهمحور، ریسکمحور و پیشفعال تبدیل میکند، نهتنها احتمال توقف ناخواسته را کاهش میدهد، بلکه فرصت بیشتری برای کنترل شرایط ناایمن، برنامهریزی تعمیرات و پیشگیری از حوادث ایجاد میکند. و شاید مهمترین سؤال برای مدیران این نباشد که:
هزینه نگهداری ماشینآلات چقدر است؟ بلکه این باشد: هزینه و ریسک نگهداری نکردن آنها چقدر خواهد بود؟
"شرکت فناور آتی سلامت محیط کار و پویا، دارای مجوز برگزاری دوره های آموزشی از مرکز تحقیقات و تعلیمات حفاظت فنی و بهداشت کار، وزارت تعاون، کار و رفاه اجتماعی و سازمان فنی و حرفه ای کشور،مجوز کانون تبلیغات از وزارت فرهنگ و ارشاد اسلامی و مجوز فناوری تحت حمایت پارک علم و فناوری یزد می باشد."
رشته های دانشگاهی مرتبط
نظرات و پیشنهادات
حامیان


